|
全自動平面口罩機調試要點,新手操作收藏這篇
訪問:1次 時間:2026-11-04
全自動平面口罩機涉及放料、折疊、鼻梁條植入、焊接、裁切等多個環節,各工序銜接緊密,調試不到位就容易出現跑偏、焊接不牢、尺寸偏差等問題。對新手而言,掌握系統化的調試思路,比零散地處理故障更有效。以下從幾個關鍵環節梳理調試要點,供實際操作參考。
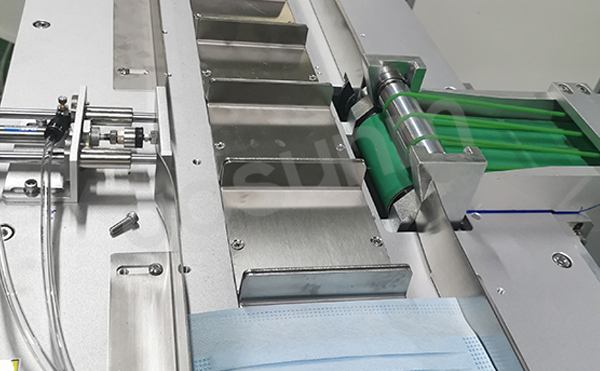
一、調試前的準備工作
開機調試前,應先確認設備各部件安裝到位、緊固件無松動,氣路與電路連接正常。檢查超聲波焊接系統、傳動機構、放料軸等關鍵部位是否處于待機狀態。同時準備好待調試的原材料,包括無紡布、熔噴布、鼻梁條和耳帶,確認材料規格與設備適配。環境方面,保持車間溫濕度相對穩定,避免材料因受潮或靜電影響走料順暢度。準備工作做得細,后續調試才能少走彎路。
二、放料與張力調節
多層布料在放料過程中需保持張力均勻,否則容易出現布料起皺、跑偏或層間錯位。調試時應逐層調整放料軸的阻力,觀察布料行進是否平穩,各層是否對齊。張力過大會拉伸材料,影響成品尺寸;張力過小則布料松散,折疊時容易偏移。建議低速運行狀態下先調好各層張力,再逐步提速觀察穩定性。
三、折疊與鼻梁條植入
折疊機構決定口罩本體的成型效果。全自動平面口罩機調試時需確認折疊角度與位置準確,布層走向符合工藝要求,避免出現折邊不齊或層間錯位。鼻梁條植入環節要重點關注送料長度與切刀位置,確保鼻梁條居中、長度一致、切斷整齊。若出現鼻梁條偏移或外露,應檢查導向槽是否對齊、送料輪壓力是否合適。
四、超聲波焊接調試
焊接質量直接影響口罩的牢固度與外觀。調試時應根據材料厚度調整焊接壓力、時間和振幅參數,觀察焊點是否均勻、牢固,避免出現虛焊、過焊或燒穿。焊模與底模的平行度、間隙也需檢查,確保接觸面受力一致。耳帶焊接同樣關鍵,需確認耳帶位置對稱、焊接點牢固,拉扯時不易脫落。建議每次調整只改變一個參數,便于判斷效果。
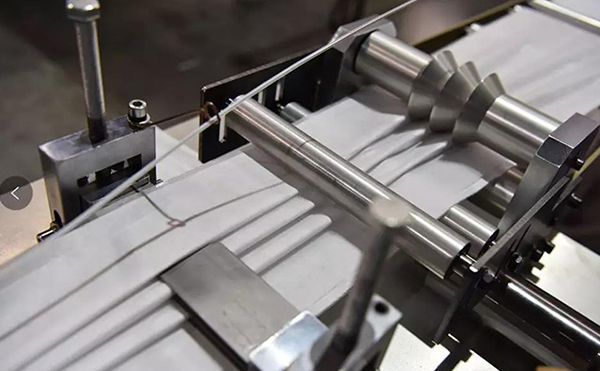
五、裁切與成品尺寸控制
裁切環節要保證切口整齊、尺寸一致。調試時檢查切刀鋒利度與安裝位置,確認裁切同步性與送料速度匹配。若成品長度出現偏差,可從送料輥壓力、編碼器信號、牽引速度等方面逐項排查。尺寸穩定后,再連續運行觀察一段時間,確認不會因速度變化而漂移。
六、運行觀察與日常維護
調試完成后,應先低速連續運行,觀察各工序銜接是否順暢、成品是否穩定,再逐步提升至正常生產速度。日常使用中,定期清潔焊模、檢查易損件磨損情況、保持傳動部件潤滑,能有效減少突發故障。新手操作時建議做好調試記錄,把每次參數調整與成品表現對應起來,積累經驗。
總體而言,平面口罩機調試需要耐心與條理,按放料、折疊、焊接、裁切逐環節推進,控制好變量、勤于觀察記錄,新手也能逐步掌握要領,讓設備運行更平穩、成品更穩定。
更多相關口罩機信息,請關注佼佼者自動化專注全自動口罩機,KN95口罩機,KF94口罩機,平面口罩機,杯型口罩機等口罩設備,歡迎在線咨詢客服,或是撥打佼佼者自動化口罩機廠家服務熱線(網站右側)進行咨詢,我們將竭誠為您提供優質的服務!
|


